





Úvod do technologie fotolitografie
Historie vývoje technologie fotolitografie
Od doby, kdy Jack S. Kilby 12. září 1958 vynalezl první integrovaný obvod na světě, zažívají integrované obvody po více než 50 let rychlý vývoj. Minimální šířka čáry je nyní mezi 20 a 30 nm. čas, vstupující do hlubokého submikronového rozsahu. Technologie fotolitografie, jedna z klíčových technologií, se také vyvinula od počátečního použití zvětšovacích čoček podobných těm ve fotografických zařízeních až po dnešní imerzní typ s vysokou numerickou aperturou 1,35, která má schopnost automaticky ovládat a upravovat kvalitu obrazu s průměrem více než půl metru a hmotnosti půl tuny. obří sada objektivů. Funkcí fotolitografie je tisknout vzory polovodičových obvodů na křemíkové destičky vrstvu po vrstvě. Jeho myšlenka vychází z dlouholeté technologie tisku. Rozdíl je v tom, že tisk zaznamenává informace pomocí inkoustu k vytváření změn v odrazivosti světla na papíře. , zatímco fotolitografie využívá k dosažení změn kontrastu fotochemickou reakci světla a světlocitlivých látek.
Technologie tisku se poprvé objevila v pozdní dynastii Han v Číně. O více než 800 let později provedl Bi Sheng z dynastie Song revoluční vylepšení a přeměnil tisk s pevným blokem na tisk s pohyblivým písmem, který se pak rychle rozvíjel. V dnešní době byla vyvinuta technologie laserové fotosazby. „Fotolitografie“ v současném slova smyslu začala s pokusy Aloise Senefedlera v roce 1798. Když se pokusil vydat svou knihu v německém Mnichově, zjistil, že pokud použije olejovou tužku ke kreslení ilustrací na porézní vápenec a nenakreslená místa navlhčí vodou , inkoust by byl pouze Lepidlo tam, kde jste kreslili tužkou. Tato technika se nazývá litografie, neboli kresba na kámen. Litografie byla předchůdcem moderní multiregistrace.
Základní metody fotolitografie
Ačkoli existují určité podobnosti, fotolitografie v integrovaných obvodech používá světlo místo inkoustu a oblasti s inkoustem a bez inkoustu se stávají oblastmi se světlem a bez světla na masce. V průmyslu výroby integrovaných obvodů se proto litografie také nazývá fotolitografie nebo litografie. Stejně jako je inkoust na bázi oleje selektivně nanášen na vápenec, světlo může procházet pouze průhlednými oblastmi na masce a promítané světlo je zaznamenáváno na světlocitlivý materiál zvaný fotorezist. Jednoduchý schematický diagram procesu fotolitografie je na obrázku 7.1.

Protože fotorezist prochází změnou rychlosti rozpouštění ve vývojce po vystavení ultrafialovému (UV) světlu, vzor na masce se přenese na vrstvu fotorezistu na vrchní straně křemíkového plátku. Oblasti pokryté fotorezistem mohou dosáhnout dalšího přenosu vzoru masky tím, že zabrání dalšímu zpracování (jako je leptání nebo implantace iontů).
Od roku 1960 lze technologii fotolitografie rozdělit do následujících tří typů: kontaktní expozice, blízkost expozice a projekční expozice. První z nich byl kontakt nebo blízkost, což byl hlavní proud výroby až do poloviny-20 století. Pro kontaktní expozici, protože teoreticky není žádná mezera mezi maskou a horní částí křemíkového plátku, rozlišení není problém. Protože však kontakt způsobí defekty v důsledku opotřebení masky a fotorezistu, lidé nakonec zvolili blízkost. Samozřejmě, že v blízkosti expozice, i když je zabráněno defektům, je rozlišení blízké expozice omezeno na 3 μm nebo větší kvůli přítomnosti mezer a rozptylu světla. Teoretický limit rozlišení blízkost expozice je

Mezi nimi
k představuje parametry fotorezistu, obvykle mezi 1 a 2;
CD představuje minimální velikost, tj. kritický rozměr, který obvykle odpovídá minimální rozlišitelné šířce čáry prostorové periody;
λ označuje vlnovou délku expozice;
g představuje vzdálenost od masky k mezeře na povrchu fotorezistu (g=0 odpovídá kontaktní expozici)
Protože g je obvykle větší než 1 0 μm (omezeno rovinností povrchu masky a křemíkového plátku), rozlišení je značně omezené, například 3 μm pro vlnovou délku osvětlení 450 nm. Kontaktní expozice může dosáhnout 0,7 μm.
Aby se překonaly dvojí potíže s defekty a rozlišením, bylo navrženo schéma expozice promítání, ve kterém jsou maska a křemíkový plátek odděleny o více než několik centimetrů. Optické čočky se používají k zobrazení čočky se vzorem na masce na křemíkové destičce. Vzhledem k tomu, že trh vyžaduje větší velikosti čipů a přísnější kontrolu jednotnosti šířky čáry, postupně se od původního vyvíjela i projekční expozice.
úplné vystavení křemíkového plátku plnému skenování křemíkového plátku (viz obrázek 7.2 (a))
kroková a opakovaná expozice (viz obrázek 7.2 (b))
expozice krok a skenování (viz obrázek 7.2 (c))

Celá metoda expozice křemíkové desky 1:1 má jednoduchou strukturu a nevyžaduje vysokou monochromatičnost světla. Protože se však velikost čipu a velikost křemíkového plátku zvětšuje a zvětšuje a šířka čáry je stále jemnější, optický systém nemůže promítnout vzor na celý křemíkový plátek najednou, aniž by to ovlivnilo kvalitu zobrazení, a expozice bloku se stává nevyhnutelnou. .
Jednou z metod blokové expozice je metoda skenování celého křemíkového plátku, jak je znázorněno na obrázku 7.2 (a). Tato metoda nepřetržitě snímá a vystavuje vzor na masce křemíkové destičce prostřednictvím obloukového zorného pole. Systém využívá dvě sférická zrcadla se stejnou optickou osou a jejich poloměr zakřivení a instalační vzdálenost jsou určeny požadavkem na žádnou aberaci.
Protože se však velikost čipu a velikost křemíkového plátku zvětšuje a zvětšuje a šířka čáry je stále jemnější, je 1x expozice stále obtížnější vyrobit masku s vysokou přesností výroby vzoru a přesností umístění.
Koncem 70. let proto vznikl stroj se sníženým zvětšením, bloková expozice. Vzor čipu je vystaven křemíkové destičce jeden po druhém, jak je znázorněno na obrázku 7.2 (b). Proto se tomuto expozičnímu systému se sníženým zvětšením říká step-and-repeat system neboli krokový systém.
Protože se však velikost čipu a velikost křemíkového plátku zvětšují a řízení šířky čáry se stává přísnější, ani technické možnosti stepperu nemohou splnit potřeby. Řešení rozporu mezi tímto požadavkem a současnou technologií přímo vedlo ke zrodu expozičního stroje typu step-and-scan, jak je znázorněno na obrázku 7.2 (c). Toto zařízení je hybrid, který kombinuje výhody raného expozičního stroje s celoplošným skenováním a pozdějšího expozičního stroje s krokovým a opakovaným osvitem: maska je naskenována a promítnuta namísto promítání najednou a celý křemíkový plátek je také exponován v bloky. Toto zařízení přenáší optické obtíže na vysoké mechanické polohování a ovládání. Toto zařízení je průmyslem využíváno dodnes, zejména při výrobě polovodičových čipů na technologických uzlech 65nm a níže.
Hlavními výrobci litografických strojů na světě jsou ASML v Nizozemsku, Nikon a Canon v Japonsku a další výrobci neplnohodnotných litografických strojů, jako je Ultrastepper.
Výroba domácích pokročilých skenovacích litografických strojů začala pozdě. Po 2002 byl vyvíjen hlavně společností Shanghai Microelectronics Equipment Co., Ltd. (SMEE). Domácí litografické stroje se vyvinuly z oprav použitých litografických strojů k samostatnému vývoji a výrobě litografických strojů. Nejpokročilejší litografický stroj, který je v současné době vyvíjen, je 193nm SSA600/20 (viz obrázek 7.3). I když je stále velký rozdíl mezi vyspělou světovou úrovní, je třeba říci, že bylo dosaženo potěšitelného pokroku. Jeho numerická apertura je 0,75, standardní expoziční pole je 26 × 33 mm, rozlišení je 90 nm, přesnost překrytí je 20 nm a výrobní kapacita 300 mm je 80 kusů za hodinu.

Jiné způsoby přenosu obrazu
Je dobře známo, že jedním směrem dalšího rozvoje fotolitografie je snižování vlnové délky. Toto úsilí však brzdily faktory, jako je vývoj vhodných 157nm fotorezistů, ochranných fólií masky (pelikuly) a objem výroby materiálů na čočky, jako je fluorid vápenatý (
). V posledních 20 letech však lidé investovali mnoho výzkumu do fotolitografie s extrémní ultrafialovou (EUV) vlnovou délkou. Tato technologie využívá 13,5nm extrémní ultrafialové světlo vyzařované xenonovou nebo cínovou plazmou generované silnými lasery nebo vysokonapěťovými výboji. Ačkoli vysoké rozlišení, které přináší technologie EUV, je velmi atraktivní, má tato technologie také mnoho technických problémů, jako je například snadné znečištění zrcadla rozstřikovaným materiálem generovaným pulzem, extrémní ultrafialové světlo je snadno absorbováno (vyžaduje, aby systém měl extrémně vysoké vakuum a minimální počet odrazných čoček), přísné požadavky na masku (žádné vady a vysoká odrazivost), odlesky způsobené krátkou vlnovou délkou, reakční rychlost fotorezistu a rozlišení atd.
Kromě použití tradičního světla k přenosu vzoru masky lidé hledají také další mikrolitografické metody, jako je rentgen, nanoimprint, přímé psaní multielektronovým paprskem, elektronový paprsek, projekce iontového paprsku atd.
Systémové parametry fotolitografie
Vlnová délka, numerická apertura, index lomu prostředí obrazu
Již dříve bylo zmíněno, že rozlišení blízké expozice se rychle zhoršuje, jak se vzdálenost mezi maskou a křemíkovým plátkem zvětšuje. V metodě projekční expozice je optické rozlišení určeno následujícím vzorcem, tj.

Mezi nimi
představuje proporcionální koeficient, který charakterizuje obtížnost procesu fotolitografie. obecně řečeno,
je mezi {{0}},25 a 1,0. To je vlastně slavný Rayleighův vzorec. Podle tohoto vzorce je optické rozlišení určeno vlnovou délkou λ, numerickou aperturou NA a procesem souvisejícím
. Pokud potřebujete vytisknout menší vzorek, může být použit způsob současného snížení expoziční vlnové délky, zvětšení numerické apertury, snížení
hodnotu nebo změnit jeden z faktorů. V této části nejprve představíme stávající výsledky zlepšení rozlišení snížením vlnové délky a zvětšením numerické apertury. Jak zlepšit rozlišení snížením
faktor za předpokladu pevné vlnové délky a numerické apertury bude diskutován později.
Přestože krátká vlnová délka může dosáhnout vysokého rozlišení, je třeba vzít v úvahu také několik dalších důležitých parametrů souvisejících se světelným zdrojem, jako je intenzita světla (jas), šířka frekvenčního pásma a koherence (koherence bude podrobně popsána později). Po komplexním screeningu byla vysokotlaká rtuťová výbojka vybrána jako spolehlivý zdroj světla pro její jas a mnoho ostrých spektrálních čar. Různé vlnové délky expozice lze vybrat pomocí filtrů různých vlnových délek. Schopnost vybrat jednu vlnovou délku světla je pro fotolitografii klíčová, protože obecný krokový krok způsobí chromatickou aberaci pro nemonochromatické světlo, což má za následek snížení kvality obrazu. Linie G, linie H a linie I používané v průmyslu se týkají spekter 436nm, 405nm a 365nm rtuťových výbojek používaných osvitovým strojem (viz obrázek 7.4).

Vzhledem k tomu, že optické rozlišení I-line stepperu může dosáhnout pouze 0,25μm, požadavek na vyšší rozlišení posunul vlnovou délku expozice na kratší vlnovou délku, jako je spektrum Deep UltraViolet (DUV) {{3} } nm. Prodlužování vysokotlakých rtuťových výbojek v hlubokém ultrafialovém záření však není ideální nejen z důvodu nedostatečné intenzity, ale také proto, že záření v pásmu dlouhých vln bude produkovat teplo a deformovat se. Běžné ultrafialové lasery také nejsou ideální, jako jsou argonové iontové lasery, protože nadměrná prostorová koherence způsobí skvrny a ovlivní rovnoměrnost osvětlení. Naproti tomu excimerové lasery byly vybrány jako ideální světelné zdroje pro hluboké ultrafialové záření kvůli jejich následujícím výhodám.
(1) Jejich vysoký výstupní výkon maximalizuje produktivitu litografického stroje;
(2) Jejich prostorová nekoherence na rozdíl od jiných laserů eliminuje skvrnitost;
(3) Vysoký výstupní výkon usnadňuje vývoj vhodných fotorezistů;
(4) Opticky schopnost produkovat hluboký ultrafialový výstup s úzkou frekvencí (už jen několik hodin) umožňuje navrhovat vysoce kvalitní celokřemenné čočky pro litografické stroje.
Excimerové lasery se proto staly hlavním proudem osvětlovacího světelného zdroje na výrobních linkách s integrovanými obvody o velikosti 0,5μm a méně a první zprávu publikovali Jain et al. Zejména dva excimerové lasery, kryptonový fluorid (KrF) s vlnovou délkou 248nm a argonfluoridový (ArF) s vlnovou délkou 193nm, prokázaly vynikající výkon z hlediska expoziční energie, šířky pásma, tvaru paprsku, životnosti a spolehlivosti. Proto jsou široce používány v pokročilých litografických strojích typu step-and-scan, jako je ASML dvouplatformový Twinscan XT: 1000H (KrF), Twinscan XT: 1450G (ArF) a Nikon NSR-S210D (KrF), NSR{{11 }}F (ArF).
Lidé samozřejmě stále hledají zdroje světla s kratší vlnovou délkou, jako je 157nm laser generovaný molekulami fluoru.
Vzhledem k obtížnosti vývoje vhodných fotorezistů, ochranných fólií masky (pelikuly) a objemu výroby čočkového materiálu fluoridu vápenatého (
), 157nm litografická technologie může rozšířit polovodičový proces pouze o jeden uzel, tedy z 65nm na 45nm; zatímco předchozí vývoj 193nm litografické technologie rozšířil výrobní uzel ze 130nm na dva uzly: 90nm a 65nm, což vedlo ke konečnému opuštění snah o komercializaci hromadné výroby 157nm litografické technologie. Vývoj vlnové délky expozice s procesními uzly je znázorněn na obrázku 7.5.

Kromě zkrácení vlnové délky expozice je dalším způsobem zvýšení rozlišení zvětšení numerické apertury (NA) projekčního/skenovacího zařízení.
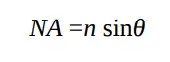
Kde n představuje index lomu v obrazovém prostoru a θ představuje maximální poloviční úhel čočky objektivu v obrazovém prostoru, jak je znázorněno na obrázku 7.6.

Pokud je médiem obrazového prostoru vzduch nebo vakuum, jeho index lomu se blíží 1.0 nebo 1.0 a numerická apertura je sinθ. Čím větší je úhel čočky objektivu v obrazovém prostoru, tím větší je rozlišení optické soustavy. Samozřejmě, pokud vzdálenost mezi čočkou a křemíkovým plátkem zůstane nezměněna, čím větší je numerická apertura, tím větší je průměr čočky. Čím větší je velikost čočky, tím větší je výrobní obtížnost a složitější struktura.
Obvykle je maximální dosažitelná numerická apertura určena vyrobitelností a výrobními náklady technologie čoček. V současnosti je typický I-line skenovací litografický stroj (ASML Twinscan XT: 450G) vybaven čočkou s maximální NA 0,65, která dokáže rozlišit husté linie 22{ {11}}nm a prostorová perioda 440nm. Nejvyšší numerická apertura vlnové délky kryptonfluoridu (KrF) je 0,93 (ASML Twinscan XT: 1000H), která dokáže rozlišit husté čáry 80nm (160nm prostorová perioda). Nejpokročilejší ArF litografický stroj má numerickou aperturu 0,93 (ASML Twinscan XT: 1450G), který dokáže tisknout 65nm husté čáry (120nm prostorová perioda).
Jak již bylo zmíněno dříve, numerickou aperturu lze zvětšit nejen zvětšením aperturního úhlu čočky v obrazovém prostoru, ale také zvýšením indexu lomu obrazového prostoru. Pokud se k vyplnění prostoru obrazu použije voda místo vzduchu, index lomu prostoru obrazu se zvýší na 1,44 při vlnové délce 193 nm. To je ekvivalentní zvýšení 0.93 NA ve vzduchu na 1,34 NA najednou. Rozlišení se zlepší o 30 % až 40 %. V roce 2001 proto začala nová éra imerzní litografie. Nejpokročilejšími komerčními imerzními skenovacími litografickými stroji jsou ASML Twinscan NXT: 1950i a Nikon NSR-S610C, jak je znázorněno na obrázcích 7.7 (a) a 7.7 (b). Situace imerzní litografie bude podrobně popsána později.

Znázornění rozlišení fotolitografie
Již dříve bylo zmíněno, že rozlišení fotolitografie je určeno numerickou aperturou a vlnovou délkou systému a samozřejmě souvisí s metodou zvýšení rozlišení fotolitografie související s faktorem
. Tato část se zabývá především tím, jak posuzovat rozlišení procesu fotolitografie. Víme, že rozlišení optické soustavy je dáno slavným Rayleighovým kritériem. Jsou-li dva bodové zdroje světla stejné velikosti blízko sebe, je vzdálenost od jejich středu ke středu rovna vzdálenosti od maximální hodnoty k první minimální hodnotě intenzity světla každého světelného zdroje zobrazovaného optickým přístrojem, optický systém nedokáže rozlišit, zda se jedná o dva nebo jeden zdroj světla, jak je znázorněno na obrázku 7.8. I když však splňuje Rayleighovo kritérium, intenzita světla v oblasti mezi dvěma bodovými zdroji světla je stále nižší než maximální hodnota, s kontrastem asi 20 %. Pro liniový světelný zdroj, kdy je šířka světelného zdroje nekonečně malá, pro optický systém s numerickou aperturou NA a vlnovou délkou osvětlovacího světelného zdroje λ, je rozložení intenzity světla v obrazové rovině

To znamená, že intenzita světla dosáhne prvního minimálního bodu vzhledem ke středové poloze obrazu (2NA). I0 představuje intenzitu světla ve středu obrázku. Lze uvažovat, že minimální vzdálenost, kterou tento optický systém dokáže vyřešit, je λ/(2NA). Například, když je vlnová délka 193 nm a NA je 1,35 (ponoření), minimální vzdálenost rozlišení optického systému je 71,5 nm.
Samozřejmě to pro proces fotolitografie znamená, že lze vytisknout vzor s prostorovou periodou 71,5 nm? Odpověď je ne. Důvody jsou dva:
① Proces vyžaduje určitou rezervu a procesní indikátory, aby byly hromadně vyráběny;
② Přesnost komerční výroby všech strojů a zařízení a komplexnost výkonu stroje, aby stroj mohl tisknout husté čáry na hranici rozlišení a izolované vzory a také musí minimalizovat dopad zbytkových aberací na proces.
Pro litografický stroj 1,35 NA slibuje ASML, že minimální prostorová perioda vzoru, který lze vytvořit, je 76nm, tedy 38nm husté čáry se stejnými rozestupy. V procesu fotolitografie má limitní rozlišení pouze referenční hodnotu. Ve skutečné práci se bavíme pouze o tom, jak velké je procesní okno v určitém prostorovém období a určité šířce čáry a zda je dostatečné pro sériovou výrobu. Parametry, které charakterizují procesní okno, budou podrobně popsány v části 7.4. Zde je stručný úvod. Obvykle mezi parametry, které charakterizují procesní okno, patří expoziční energetická zeměpisná šířka (EL), hloubka zaostření nebo hloubka zaostření (DOF), faktor chyby masky (MEF), přesnost překrytí, rovnoměrnost šířky čar atd.
Zeměpisná šířka expoziční energie označuje maximální povolenou odchylku expoziční energie v rámci povoleného rozsahu variace šířky čáry. Například pro čáru s šířkou čáry 90nm se šířka čáry mění s energií o 3nm/mJ a povolený rozsah kolísání šířky čáry je ±9nm, potom je povolený rozsah kolísání expoziční energie 9×2/{ {5}}mJ. Pokud je expoziční energie 30 mJ, energetická šířka je 20 % vzhledem k expoziční energii.
Hloubka ostrosti obecně souvisí s výkonem ovládání zaostření litografického stroje. Například přesnost řízení zaostření 193nm litografického stroje, včetně stability ohniskové roviny stroje, zakřivení pole čočky, astigmatismu, přesnosti nivelace a rovinnosti křemíkové desky, je 120nm. Minimální hloubka ostrosti procesu, který lze sériově vyrábět, by pak měla být nad 120nm. Pokud se přidá vliv dalších procesů, jako je chemicko-mechanická planarizace, je potřeba zlepšit minimální hloubku ostrosti, např. 200nm. Samozřejmě, jak bude diskutováno později, zlepšení hloubky ostrosti může být na úkor energetické rezervy.
Faktor chyby masky (MEF) je definován jako poměr odchylky šířky čáry křemíkového plátku v důsledku odchylky šířky čáry na masce k odchylce na masce, jak je znázorněno ve vzorci (7-5).

Normálně se MEF blíží nebo rovná 1.0. Když se však prostorová perioda vzoru přiblíží meze difrakce, MEF se rychle zvýší. Příliš velký chybový faktor způsobí zhoršení rovnoměrnosti šířky čáry na křemíkovém plátku. Nebo, odpovídající danému požadavku na jednotnost šířky čáry, je rovnoměrnost šířky čáry masky příliš vysoká.
Přesnost překrytí je obecně určena krokováním, přesností synchronizace skenování, řízením teploty, aberací čočky a stabilitou aberace pohyblivé platformy na litografickém stroji. Přesnost překryvu samozřejmě závisí také na rozpoznání a přesnosti čtení překryvné značky, vlivu procesu na překryvnou značku, deformaci procesu na křemíkové destičce (jako jsou různé procesy ohřevu, procesy žíhání) atd. Moderní litografické strojní krokování může kompenzovat stejnoměrnou expanzi křemíkového plátku a může také kompenzovat nerovnoměrné zkreslení křemíkového plátku, jako je software GridMapper pro „mapování mřížky“ spuštěný společností ASML. Může korigovat zkreslení nelineární mřížky expozice křemíkového plátku.
Rovnoměrnost šířky čáry se dělí do dvou kategorií: stejnoměrnost v rámci expoziční oblasti (v rámci pole) a stejnoměrnost mezi expozičními oblastmi (mezipolní).
Rovnoměrnost šířky čáry v rámci expoziční oblasti je určena hlavně rovnoměrností šířky čáry masky (přenášené přes chybový faktor masky), energetickou stabilitou (během skenování), rovnoměrností osvětlení uvnitř snímací štěrbiny, rovnoměrností zaostření/vyrovnání pro každý bod v expoziční oblasti, čočkou aberace (jako je kóma, astigmatismus), chyba přesnosti synchronizace skenování (Moving Standard Deviation, MSD) atd.
Rovnoměrnost šířky čáry mezi oblastmi expozice je určena především stabilitou energie osvětlení, rovnoměrností rozložení tloušťky filmu substrátu křemíkového plátku na povrchu křemíkového plátku (hlavně díky stejnoměrnosti povlaku lepidla a stejnoměrnosti tloušťky filmu způsobené jinými procesy), plochosti křemíkového plátku povrch, rovnoměrnost vypalování související s vývojkou, rovnoměrnost nástřiku vývojky atd.
Průběh procesu fotolitografie
Základní 8-krokový postup fotolitografie je znázorněn na obrázku 7.9.

step{0}}povrchová úprava HMDS
krok02-Lepení
krok03-Pečení před expozicí
krok04-Zarovnání a vystavení
krok05-Pečení po expozici
krok06-Vývoj
krok07-Pečení po vývoji
krok08-Měření
1. Předúprava povrchu plynového křemíkového plátku
Před fotolitografií projde křemíkový plátek mokrému čištění a opláchnutí deionizovanou vodou, aby se odstranily nečistoty. Po vyčištění je třeba povrch křemíkového plátku hydrofobizovat, aby se zvýšila adheze mezi povrchem křemíkového plátku a fotorezistem (obvykle hydrofobní). Hydrofobní úprava využívá materiál zvaný hexamethyldisilazan s molekulárním vzorcem (CH3)3SiNHSi(CH3)3. Vyrábí se pára hexamethyldisilazanu (HMDS). Tato předúprava plynu je podobná použití základního spreje na dřevo a plast před lakováním. Úlohou hexamethyldisilazanu je nahradit hydrofilní hydroxyl (OH) na povrchu křemíkového plátku hydrofobním hydroxylem (OH) prostřednictvím chemické reakce.OSi(CH3)₃.K dosažení účelu předúpravy
Teplota předúpravy plynu je řízena na 200-250 stupňů a doba je obecně 30 s. Zařízení pro předúpravu plynu je připojeno k waferové dráze pro zpracování fotorezistu a jeho základní struktura je znázorněna na obrázku 7.10.

2. Spin-coated photoresist, antireflexní vrstva
Po předúpravě plynu je potřeba nanést fotorezist na povrch křemíkového plátku. Nejpoužívanější metodou potahování je metoda odstředivého potahování. Fotorezist (asi několik mililitrů) je nejprve potrubím dopravován do středu křemíkového plátku a následně se bude křemíkový plátek otáčet a postupně zrychlovat, až se stabilizuje určitou rychlostí (rychlost určuje tloušťku lepidla, a tloušťka je nepřímo úměrná druhé odmocnině rychlosti). Když se křemíkový plátek zastaví, jeho povrch je v podstatě suchý a tloušťka je stabilní při předem nastavené velikosti. Rovnoměrnost tloušťky povlaku by měla být v rozmezí ±20 Á ("Å, vyslovováno "angstrom", je jednotka délky ve fyzice částic. 1Á se rovná
m, což je jedna desetina nanometru) na 45nm nebo pokročilejších technologických uzlech. Obvykle existují tři hlavní složky fotorezistu, organické pryskyřice, chemického rozpouštědla a fotosenzitivní sloučeniny (PAC).
Detailní fotorezist bude probrán v kapitole o fotorezistu. Tato část pojednává pouze o základní dynamice tekutin. Proces lakování je rozdělen do tří kroků:
① Transport fotorezistu;
② Zrychlete rotaci křemíkového plátku na konečnou rychlost;
③ Otáčejte konstantní rychlostí, dokud se tloušťka nestabilizuje na přednastavené hodnotě;
Konečná tloušťka fotorezistu přímo souvisí s viskozitou fotorezistu a konečnou rychlostí otáčení. Viskozitu fotorezistu lze upravit zvýšením nebo snížením chemického rozpouštědla. Mechanika tekutin odstředivého povlaku byla pečlivě studována.
Vysoké požadavky na rovnoměrnost tloušťky fotorezistu lze dosáhnout plnou kontrolou následujících parametrů:
① Teplota fotorezistu;
② Okolní teplota;
③ teplota křemíkové destičky;
④ Výfukový průtok a tlak nanášecího modulu;
Další výzvou je, jak snížit vady související s povlakem. Praxe ukazuje, že použití následujícího postupu může výrazně snížit výskyt vad.
(1) Samotný fotorezist musí být čistý a bez pevných částic. Před potažením musí být Používá se proces filtrace a velikost pórů filtru musí odpovídat požadavkům technologického uzlu.
(2) Samotný fotorezist nesmí obsahovat žádný smíšený vzduch, protože bublinky způsobí vady zobrazení. Bubliny se chovají podobně jako částice.
(3) Konstrukce nanášecí misky musí konstrukčně zamezit rozstřikování vymrštěného fotorezistu.
(4) Čerpací systém pro dodávku fotorezistu musí být navržen tak, aby byl schopen zpětného nasávání po každé aplikaci fotorezistu. Funkcí zpětného sání je nasát přebytečný fotorezist z trysky zpět do potrubí, aby se zabránilo odkapávání přebytečného fotorezistu na křemíkový plátek nebo vysychání přebytečného fotorezistu a způsobení zrnité defekty během další dodávky. Zpětné sání by mělo být nastavitelné, aby se zabránilo vnikání přebytečného vzduchu do potrubí.
(5) Debonding okrajů plátku (Edge Rozpouštědlo používané v procesu odstraňování kuliček (EBR) musí být dobře řízeno. Během procesu odstřeďování křemíkových plátků bude fotorezist proudit k okraji křemíkového plátku a od okraje křemíkový plátek na zadní stranu křemíkového plátku vlivem odstředivé síly Na okraji křemíkového plátku se v důsledku jeho povrchového napětí vytvoří kruh zbytků fotorezistu, jak je znázorněno na obrázku 7.11. Tento zbytek se nazývá okrajový kroužek Pokud není odstraněn, tento kruh se po vysušení odloupne a vytvoří částice a spadne na křemíkový plátek, dopravník křemíkového plátku a zařízení na zpracování křemíkového plátku, což způsobí zvýšení míry defektů. zbytky fotorezistu na zadní straně křemíkového plátku se přilepí na křemíkový plátek (sklíčidlo), což způsobí špatnou adsorpci křemíkového plátku, způsobí rozostření expozice a zvýší chyby překrytí Obvykle je ve fotorezistu instalováno zařízení pro odstraňování okrajů lakovací zařízení. Funkce odstranění fotorezistu v určité vzdálenosti od okraje křemíkového plátku je dosažena otáčením křemíkového plátku na okraji křemíkového plátku (jedna tryska nahoře a jedna dole a poloha trysky od okraj křemíkového plátku je nastavitelný).

(6) Po pečlivém výpočtu bylo zjištěno, že asi 90 % až 99 % fotorezistu bylo odstředěno z křemíkového plátku a bylo ztraceno. Lidé se pokusili předběžně upravit křemíkový plátek před roztočením fotorezistu na křemíkovém plátku pomocí chemického rozpouštědla zvaného propylenglykol methyletheracetát (molekulární vzorec CH3COOCH(CH3)CH3OCH3), PGMEA). Této metodě se říká resist reduction coating (RRC). Pokud se však tato metoda použije nesprávně, dojde k defektům. Defekty mohou souviset s chemickým dopadem na rozhraní RRC-fotorezist a kontaminací rozpouštědla RRC amoniakem ve vzduchu.
(7) Udržujte výfukový tlak vývojky nebo modulu vývojky, abyste zabránili zpětnému rozstřikování drobných kapiček vývojky během procesu vývoje, když se křemíkový plátek otáčí.
Protože se viskozita fotorezistu mění s teplotou, lze záměrnou změnou teploty křemíkového plátku nebo fotorezistu získat různé tloušťky. Pokud jsou v různých oblastech křemíkového plátku nastaveny různé teploty, lze na křemíkovém plátku získat různé tloušťky fotorezistu. Optimální tloušťku fotorezistu lze určit podle zákona šířky čáry a tloušťky fotorezistu (křivka výkyvu), aby se ušetřily křemíkové plátky, strojní čas a materiály. Diskuse o výkyvných křivkách bude diskutována v následujících kapitolách. Způsob a princip spinového nanášení antireflexní vrstvy jsou stejné.
3. Předexpoziční pečení
Poté, co je fotorezist nanesen na povrch křemíkového plátku, musí být vypálen. Účelem pečení je zahnat téměř všechna rozpouštědla. Toto pečení se nazývá „pečení před expozicí“ nebo „předpečení“, protože se provádí před expozicí. Předpečení zlepšuje přilnavost fotorezistu, zlepšuje stejnoměrnost fotorezistu a řídí rovnoměrnost šířky čáry během procesu leptání. V chemicky zesíleném fotorezistu uvedeném v části 6.3 lze předpečení také použít ke změně délky difúze fotokyseliny do určité míry, aby se upravily parametry procesního okna. Typická teplota a čas předpečení je 90-100 stupňů, přibližně 30 s. Po předpečení se silikonový plátek přesune z horké desky používané k pečení na studenou desku, aby se vrátila na pokojovou teplotu v rámci přípravy na krok expozice.
4. Zarovnání a expozice
Kroky po předpečení jsou zarovnání a expozice. Při metodě projekční expozice se maska přesune do předem definované přibližné polohy na křemíkovém plátku nebo do správné polohy vzhledem k existujícímu vzoru na křemíkovém plátku a poté čočka přenese svůj vzor na křemíkový plátek pomocí fotolitografie. Pro blízkost nebo kontaktní expozici bude vzor na masce vystaven přímo křemíkovému plátku zdrojem ultrafialového světla.
U první vrstvy vzorů nemusí být na křemíkovém plátku žádný vzor a fotolitografický stroj přesune masku relativně k předem definované (metoda diferenciace čipu) přibližné poloze na křemíkovém plátku (v závislosti na přesnosti bočního umístění křemíkového plátku na platformě fotolitografického stroje, obecně kolem 10 až 30 μm).
Pro druhou vrstvu a následující vzory musí fotolitografický stroj zarovnat značku zarovnání, která zůstala po expozici předchozí vrstvy, aby přetiskla masku této vrstvy na existující vzor předchozí vrstvy. Tato přesnost překrytí je obvykle 25 % až 30 % minimální velikosti vzoru. Například u 90nm technologie je přesnost překrytí obvykle 22 až 28nm (3násobek standardní odchylky). Jakmile přesnost vyrovnání splní požadavky, začne expozice. Světelná energie aktivuje světlocitlivé složky ve fotorezistu a spustí fotochemickou reakci. Hlavními ukazateli pro měření kvality fotolitografie jsou obecně rozlišení a jednotnost kritického rozměru (CD), přesnost překrytí a počet částic a defektů.
Základní význam překryvné přesnosti se týká přesnosti zarovnání (3σ) grafiky mezi dvěma fotolitografickými procesy. Pokud je odchylka zarovnání příliš velká, ovlivní to přímo výtěžnost produktu. U špičkových fotolitografických strojů poskytnou všeobecní dodavatelé vybavení dvě hodnoty přesnosti překrytí, jednou je chyba dvojnásobného překrytí jednoho samotného stroje a druhou je chyba překrytí mezi dvěma zařízeními (různými zařízeními).
5. Postexpoziční pečení
Po dokončení expozice je třeba fotorezist znovu zapéct. Protože toto pečení je po expozici, nazývá se "postexpoziční pečení", zkráceně postexpoziční pečení (PEB). Účelem dodatečného vypalování je úplné dokončení fotochemické reakce zahřátím. Fotosenzitivní složky generované během procesu expozice budou působením zahřívání difundovat a chemicky reagovat s fotorezistem, čímž se změní materiál fotorezistu, který byl téměř nerozpustný v kapalině vývojky, na materiál, který je rozpustný ve vývojce, čímž se vytvoří obrazce, které jsou rozpustné ve vyvíjecí kapalině a nerozpustné ve vyvíjecí kapalině ve filmu fotorezistu.
Protože tyto vzory jsou konzistentní se vzory na masce, ale nejsou zobrazeny, nazývají se také „latentní obrazy“. U chemicky zesílených fotorezistů povedou nadměrné teploty vypalování nebo příliš dlouhé doby vypalování k nadměrné difúzi fotokyselin (katalyzátorů fotochemických reakcí), poškození původního kontrastu obrazu, čímž se sníží jednotnost procesního okna a šířky čáry. Podrobná diskuse bude provedena v následujících kapitolách. Pro skutečné zobrazení latentního obrazu je nutný vývoj.
6. Vývoj
Po dokončení dodatečného vypalování vstoupí křemíkový plátek do vývojového kroku. Protože je fotorezist po fotochemické reakci kyselý, používá se jako vývojka silně alkalický roztok. Obecně se používá 2,38% vodný roztok tetramethylamoniumhydroxidu (TMAH) s molekulovým vzorcem (CH3)4NOH. Poté, co fotorezistový film prošel procesem vyvolávání, exponované oblasti jsou vývojkou smyty a vzor masky je zobrazen na fotorezistovém filmu na křemíkovém plátku ve formě konkávních a konvexních tvarů s fotorezistem nebo bez něj. Proces vývoje má obecně následující kroky:
(1) Předsprej (předem navlhčený): nastříkejte trochu deionizované vody (DI voda) na povrch křemíkového plátku, aby se zlepšila přilnavost vývojky k povrchu křemíkového plátku.
(2) Dávkování vývojky (dávkování vývojky): dodává vývojku na povrch křemíkového plátku. Aby byly všechny části povrchu křemíkového plátku co nejvíce v kontaktu se stejným množstvím vývojky, vyvinulo dávkování vývojky následující metody. Použijte například trysky E2, trysky LD atd.
(3) Zůstatek na povrchu vývojky (louže): Poté, co je vývojka nastříkána, musí zůstat na povrchu křemíkového plátku po určitou dobu, obvykle od desítek sekund do jedné nebo dvou minut, aby vývojka umožnila plně reagovat s fotorezistem.
(4) Odstranění a opláchnutí vývojky: Po zastavení vývojky bude vývojka vyhozena a na povrch křemíkového plátku bude nastříkána deionizovaná voda, aby se odstranily zbytky vývojky a zbytkové fragmenty fotorezistu.
(5) Odstřeďování: Křemíkový plátek se otáčí vysokou rychlostí, aby se oddělila deionizovaná voda na povrchu.
7. Pečení po rozvinutí, pečení tvrdého filmu
Po vyvolání, protože křemíkový plátek je vystaven vodě, fotorezist absorbuje trochu vody, což není dobré pro následné procesy, jako je mokré leptání. Proto je zapotřebí vypalování tvrdého filmu, aby se z fotorezistu vypudila přebytečná voda. Protože většina leptání nyní používá plazmové leptání, také známé jako "suché leptání", bylo vypalování tvrdého filmu v mnoha procesech vynecháno.
8. Měření
Po dokončení expozice je třeba změřit kritický rozměr (kritický rozměr, zkráceně CD) vytvořený litografií a přesnost překrytí (metrologie). Kritický rozměr se obvykle měří pomocí rastrovacího elektronového mikroskopu, zatímco přesnost překrytí se měří optickým mikroskopem a detektorem CCD (charge coupled array imaging detector). Důvodem pro použití rastrovacího elektronového mikroskopu je to, že šířka čáry v polovodičovém procesu je obecně menší než vlnová délka viditelného světla, například 400 až 700 nm, a vlnová délka elektronového ekvivalentu elektronového mikroskopu je určena urychlovacím napětím elektron. Podle principů kvantové mechaniky je De Broglieho vlnová délka elektronu

Kde h (6,626×10-³⁴Js) je Planckova konstanta, m (9,1×10-³¹kg) je hmotnost elektronu ve vakuu a v je rychlost elektronu. Pokud je urychlovací napětí V, de Broglieho vlnová délka elektronu může být zapsána jako

Kde q (1,609×10-19c) je náboj elektronu. Nahrazením číselných hodnot lze rovnici (7-7) zapsat přibližně jako

Pokud je urychlovací napětí 300V, vlnová délka elektronu je 0,07nm, což je dostatečné pro měření šířky čáry. Při skutečné práci je rozlišovací schopnost elektronového mikroskopu určena mnohonásobným rozptylem elektronového paprsku v materiálu a aberací elektronové čočky. Obvykle je rozlišení elektronového mikroskopu desítky nanometrů a chyba měření rozměru čáry je asi 1 až 3 nm. Přestože přesnost překrytí dosáhla úrovně nanometrů, protože měření překrytí vyžaduje pouze schopnost určit středovou polohu silnější čáry, lze k měření přesnosti překrytí použít optický mikroskop.
Obrázek 7.12 (a) je snímek obrazovky měření velikosti pořízený rastrovacím elektronovým mikroskopem. Bílé dvojité čáry a příslušné šipky na obrázku představují cílovou velikost. Obrazový kontrast rastrovacího elektronového mikroskopu je tvořen emisí a sběrem sekundárních elektronů generovaných ostřelováním elektrony. Je vidět, že více sekundárních elektronů může být shromážděno na okraji vedení. V zásadě platí, že čím více elektronů sesbírá, tím je měření přesnější. Protože však dopad elektronového paprsku na fotorezist nelze ignorovat, fotorezist se po ozáření elektronovým paprskem smrští, zejména 193nm fotorezist. Je tedy velmi důležité vytvořit rovnováhu mezi měřitelností a minimálním narušením.

Obrázek 7.12 (b) je typický schematický diagram měření překrytí, ve kterém je tloušťka čáry obecně 1 až 3 μm, délka strany vnějšího rámu je obecně 20 až 30 μm a délka strany vnitřního rámu je obecně 10 až 20 μm . Na tomto obrázku jsou různé barvy nebo kontrasty zobrazené vnitřním a vnějším rámem způsobeny rozdíly v barvě a kontrastu odraženého světla způsobeného rozdílnou tloušťkou různých vrstev tenkých filmů. Měření překrytí se dosáhne určením prostorového rozdílu mezi středem vnitřního rámu a středem vnějšího rámu. Praxe ukázala, že pokud je zajištěna dostatečná intenzita signálu, může i optický mikroskop dosáhnout přesnosti měření asi 1 nm.
Metoda hodnocení integrity okna litografického procesu a vzoru
Expoziční energetická rezerva, normalizovaný logaritmický sklon obrazu (NILS)
V části 2 bylo zmíněno, že meze expoziční energie (EL) se týká maximální dovolené odchylky expoziční energie v rámci povoleného rozsahu variace šířky čáry. Je to základní parametr pro měření litografického procesu.
Obrázek 7.13 (a) ukazuje variaci litografického vzoru s expoziční energií a ohniskovou vzdáleností.
Obrázek 7.13 (b) ukazuje testovací vzor dvourozměrného rozložení s různými energiemi a ohniskovými vzdálenostmi vystavenými na křemíkové destičce. Je jako matice a nazývá se také Focus-Exposure Matrix (FEM).
Tato matice se používá k měření procesního okna procesu fotolitografie na jednom nebo několika vzorech, jako je energetický okraj a hloubka zaostření. Pokud jsou na masce přidány speciální testovací obrazce, může Focus-Energy Matrix měřit i další výkonnostní parametry související s procesem a vybavením, jako jsou různé aberace čočky litografického stroje, rozptýlené světlo (vzplanutí), faktor chyby masky, difúze fotokyseliny délka fotorezistu, citlivost fotorezistu, výrobní přesnost masky atd.

Na obrázku 7.13 (a) představuje šedý graf morfologii příčného řezu fotorezistu (pozitivního fotorezistu) po expozici a vyvolání. Jak se expoziční energie neustále zvyšuje, šířka čáry se zmenšuje a zmenšuje. Se změnou ohniskové vzdálenosti se mění i vertikální morfologie fotorezistu. Pojďme nejprve probrat změnu s energií. Je-li ohnisková vzdálenost vybrána jako -0.1μm, to znamená, že promítaná ohnisková rovina je 0.1μm pod vrcholem fotorezistu. Pokud se měří šířka čáry, jak se mění s energií, lze získat křivku, jak je znázorněno na obrázku 7.14.

Pokud zvolíme celkovou toleranci CD šířky čáry jako ±10 % šířky čáry 90nm, tedy 18nm, a sklon šířky čáry měnící se s expoziční energií je 6,5nm/(mJ/cm²), a optimální expoziční energie je 20 (mJ/cm²), pak energetická rezerva EL je 18/6,5/20=13,8 %.
je to dost? Tato otázka souvisí s faktory, jako je síla litografického stroje, schopnost řízení výroby procesu a požadavky zařízení na šířku čáry. Energetická rezerva také souvisí se schopností fotorezistu zachovat prostorový obraz. Obecně řečeno, v uzlech 90nm, 65nm, 45nm a 32nm je požadavek EL na litografii hradlové vrstvy 15 % až 20 % a požadavek EL na vrstvu kovového vodiče je asi 13 % až 15 %.
Energetická rezerva také přímo souvisí s kontrastem obrazu, ale obrazem zde není prostorový obraz z čočky, ale "latentní obraz" po fotochemické reakci fotorezistu. Absorpce světla fotorezistem a výskyt fotochemických reakcí vyžaduje difúzi světlocitlivých složek ve filmu fotorezistu. Difúze potřebná pro tuto fotochemickou reakci sníží kontrast obrazu. Kontrast je definován jako

Mezi nimi je U ekvivalentní intenzita světla "latentního obrazu" (ve skutečnosti hustota světlocitlivé složky).
Pro husté čáry, pokud je prostorová perioda P menší než λ /NA, pak její ekvivalentní intenzita světla v prostorovém obrazu U(x) musí být sinusová vlna, jak je znázorněno na obrázku 7.15, což lze zapsat jako

Podle definice EL v kombinaci se vzorcem (7-10), jak je znázorněno na obrázku 7.16, lze EL zapsat jako následující výraz, tj.

Pro stejnou čáru a mezeru, CD=P/2. Existuje stručnější a intuitivnější vyjádření, totiž

To znamená, že pokud dCD používá obecných 10% CD, pak je kontrast přibližně roven 3,2násobku EL. Směrnice ve vzorci (7-11) je

Nazývá se také sklon obrazu (ILS). Vzhledem k jeho přímému vztahu s kontrastem obrazu a EL se také používá jako důležitý parametr pro měření okna procesu litografie. Pokud je normalizován, tj. vynásoben šířkou čáry, lze získat směrnici protokolu normalizovaného obrazu (NILS), jak je definováno ve vzorci (7-15), tj.

Obecně se U (x) vztahuje k prostorovému obrazu promítanému čočkou do fotorezistu, který zde odkazuje na "latentní obraz" po fotochemické reakci fotorezistu. Pro husté čáry se stejnými mezerami, CD=P/2 a prostorová perioda P je menší než λ/NA, lze NILS zapsat jako

Například pro 90nm paměťový proces je šířka čáry CD rovna 0,09μm, pokud je kontrast 50 % a prostorová perioda je 0,18μm, pak je NILS 1,57.
Hloubka ostrosti (metoda vyrovnání)
Hloubka ostrosti (DOF) označuje maximální rozsah kolísání ohniskové vzdálenosti v rámci povoleného rozsahu kolísání šířky čáry. Jak je znázorněno na obrázku 7.13, fotorezist se nebude měnit pouze v šířce čáry, ale také v morfologii se změnou ohniskové vzdálenosti. Obecně řečeno, pro fotorezisty s vysokou průhledností, jako jsou 193nm fotorezisty a 248nm fotorezisty s vysokým rozlišením, když je ohnisková rovina fotolitografického stroje na záporné hodnotě, je ohnisková rovina blízko horní části fotorezistu; když je poměr stran větší než 2.5-3, může kvůli velké šířce čáry ve spodní části fotorezistu dokonce dojít k „podříznutí“, což může způsobit mechanickou nestabilitu a převrácení. Když je ohnisková rovina na kladné hodnotě, v důsledku velké šířky čáry v horní části drážky fotorezistu se čtvercové rohy nahoře zaoblí (zaoblení nahoře). Toto „horní zaoblení“ se může po leptání přenést do morfologie materiálu, takže je třeba se vyvarovat „podříznutí“ i „zaoblení“.
Pokud jsou vynesena data šířky čáry na obrázku 7.13, získá se křivka šířky čáry versus ohnisková vzdálenost při různých expozičních energiích, jak je znázorněno na obrázku 7.17.

Změna šířky čáry s ohniskovou vzdáleností při expoziční energii 16, 18, 20, 22, 24 se také nazývá Poissonův graf.
Pokud je povolený rozsah odchylky šířky čáry omezen na ±9 nm, lze maximální povolenou odchylku ohniskové vzdálenosti při optimální expoziční energii nalézt na obrázku 7.17. Nejen to, protože při skutečné práci se energie i ohnisková vzdálenost mění současně, jako je drift litografického stroje, je nutné získat maximální přípustný variační rozsah ohniskové vzdálenosti za podmínky driftu energie. Jak je znázorněno na obrázku 7.17, určitý povolený rozsah odchylky šířky čáry EL, jako je ±5 % jako standard (EL=10 %), lze použít k výpočtu maximálního povoleného rozsahu odchylky ohniskové vzdálenosti, který je mezi 19 a 21 mJ/cm2. Data EL lze vykreslit proti povolenému rozsahu ohniskové vzdálenosti, jak je znázorněno na obrázku 7.18. Lze zjistit, že v 90nm procesu, pod variačním rozsahem 10% EL, je maximální rozsah hloubky zaostření asi 0,30μm.
je to dost? Obecně řečeno, hloubka ostrosti souvisí s fotolitografickým strojem, jako je přesnost ovládání zaostření, včetně stability ohniskové roviny stroje, zakřivení pole čočky, astigmatismus, přesnost nivelace a plochost platformy křemíkového plátku. . Souvisí to samozřejmě i s rovinností samotného křemíkového plátku a mírou snížení plochosti způsobené chemicko-mechanickým procesem zploštění. Pro různé technologické uzly jsou typické požadavky na hloubku ostrosti uvedeny v tabulce 7.1.


Vzhledem k tomu, že hloubka ostrosti je tak důležitá, nivelace, důležitá součást litografického stroje, je velmi kritická. Nejběžněji používanou metodou nivelace v dnešním průmyslu je určení vertikální polohy z křemíkového plátku a úhlů sklonu Rxa Ry
v horizontálním směru měřením polohy světelné skvrny odražené šikmým dopadajícím světlem na povrch křemíkového plátku, jak je znázorněno na obrázku 7.19.

Reálný systém je mnohem složitější, včetně toho, jak oddělit nezávislé z, Rxa Ry. Vzhledem k tomu, že tyto tři nezávislé parametry je třeba měřit současně, nestačí jeden paprsek světla (existují pouze dva stupně volnosti pro boční posunutí) a jsou zapotřebí alespoň dva paprsky světla.
Navíc, pokud je nutné detekovat z, Rxa Ryv různých bodech expoziční plochy nebo štěrbiny je třeba zvýšit počet světelných bodů. Obecně platí, že pro oblast expozice může být až 8 až 10 bodů měření. Tato metoda nivelace má však svá omezení. Protože se používá šikmé dopadající světlo, jako je úhel dopadu 15 stupňů až 20 stupňů (nebo úhel dopadu 70 stupňů až 75 stupňů vzhledem k vertikálnímu směru povrchu křemíkového plátku), pro povrchy, jako je fotorezist a oxid křemičitý s index lomu bílého světla asi 1,5, pouze asi 18 % až 25 % světla se odráží zpět, jak je znázorněno na obrázku 7.20, a zbývajících asi 75 % až 82 % světla vstupujícího do detektoru pronikne průhledným povrchem média . Tato část procházejícího světla se bude dále šířit, dokud nenarazí na neprůhledné médium nebo reflexní médium, jako je křemík, polysilikon, kov, nebo médium s vysokým indexem lomu, jako je nitrid křemíku, a poté se odrazí.
Proto "povrch" skutečně detekovaný nivelačním systémem bude někde pod horním povrchem fotorezistu. Vzhledem k tomu, že zadní část linky (BEOL) má převážně relativně silnou vrstvu oxidu, jako jsou různé oxidy křemičité, bude mezi přední částí linky (FEOL) existovat určitá odchylka ohniskové vzdálenosti. a back-end, obecně mezi 0.05 až 0,20 μm, v závislosti na tloušťce průhledného média a odrazivosti neprůhledného média. Proto v back-endu musí být návrhový vzor čipu co nejjednotnější; jinak to v důsledku nerovnoměrného rozložení hustoty vzoru způsobí chyby nivelace, které zavedou nesprávnou kompenzaci náklonu a způsobí rozostření.

Obecně existují dva režimy vyrovnávání fotolitografických strojů:
(1) Planární režim: změřte výšku několika bodů na expoziční ploše nebo celého křemíkového plátku a poté najděte rovinu podle metody nejmenších čtverců;
(2) Dynamický režim (výhradně pro skenovací fotolitografické stroje): dynamicky změřte výšku několika bodů v oblasti skenované štěrbiny a poté průběžně kompenzujte ve směru skenování. Samozřejmě je důležité vědět, že zpětné vazby nivelace je dosaženo pohybem křemíkové desky nahoru a dolů a nakláněním ve směru bez skenování. Jeho kompenzace může být pouze makroskopická, obecně na úrovni milimetrů. Navíc ve směru neskenování (směr X) může být zpracován pouze podle náklonu prvního řádu a jakékoli nelineární zakřivení (jako je zakřivení pole čočky a deformace křemíkového plátku) nelze kompenzovat, jak je znázorněno na obrázku 7.21 .

V dynamickém režimu mohou některé litografické stroje také zastavit nivelační měření pro neúplné exponované oblasti (záběry) nebo oblasti čipů na okraji křemíkového plátku (expoziční oblast s max.
může obsahovat mnoho oblastí čipu, nazývaných matrice), a použijte data expozice nebo vyrovnání oblasti čipu kolem něj pro epitaxi, abyste se vyhnuli chybám měření způsobeným nadměrnou výškovou odchylkou a neúplnou vrstvou filmu na okraji křemíkového plátku. V litografických strojích ASML se tato funkce nazývá "Circuit Dependent Focus Edge Clearance" (CDFEC).
Existuje několik hlavních faktorů, které ovlivňují hloubku ostrosti: numerická apertura systému, stav osvětlení, šířka čáry vzoru, hustota vzoru, teplota vypalování fotorezistu atd. Jak ukazuje obrázek 7.22, podle vlnové optiky , při nejlepší ohniskové vzdálenosti mají všechny světelné paprsky konvergované do ohniska stejnou fázi;
V rozostřené poloze však světelné paprsky procházející okrajem čočky a světelné paprsky procházející středem čočky procházejí různými optickými dráhami a jejich rozdíl je (FF′- OF′). Když se numerická apertura zvětší, zvětší se také rozdíl optické dráhy a skutečná intenzita ohniskového světla v bodě rozostření se zmenší nebo se zmenší hloubka ostrosti. Za podmínek paralelního osvětlení je hloubka ostrosti (Rayleigh) obecně dána následujícím vzorcem, tj.


Kde θ je maximální úhel otevření čočky, odpovídající numerické apertuře NA. Když je NA relativně malá, lze ji zapsat přibližně jako

Je vidět, že když je NA větší, hloubka ostrosti je menší a hloubka ostrosti je nepřímo úměrná čtverci numerické apertury.
Nejen numerická clona ovlivňuje hloubku ostrosti, ale také světelné podmínky. Například pro hustou grafiku a prostorovou periodu menší než λ /NA zvýší osvětlení mimo osu hloubku ostrosti. Tato část bude znovu diskutována v části 7.1 části 7 s mimoosým osvětlením. Šířka čáry grafiky navíc ovlivní i hloubku ostrosti. Například hloubka ostrosti malé grafiky je obecně menší než hloubka hrubé grafiky. Je to proto, že úhel difrakční vlny u malých grafik je poměrně velký a úhel mezi jejich konvergencí v ohniskové rovině je poměrně velký. Jak již bylo zmíněno výše, hloubka ostrosti bude menší. Navíc teplota vypalování fotorezistu do určité míry ovlivní i hloubku ostrosti. Vyšší postexpoziční vypalování (PEB) způsobí průměr kontrastu prostorového obrazu ve vertikálním směru (Z) v rámci tloušťky fotorezistu, což má za následek zvýšenou hloubku ostrosti. Je to však na úkor snížení maximálního kontrastu obrazu.
Factor Error Factor
Faktor chyby masky (MEF) nebo faktor zesílení chyby masky (MEEF) je definován jako částečná derivace šířky čáry vystavené na křemíkovém plátku s ohledem na šířku čáry masky. Faktor chyby masky je způsoben hlavně difrakcí optického systému a bude se zvětšovat kvůli omezené věrnosti fotorezistu k prostorovému obrazu. Mezi faktory ovlivňující faktor chyby masky patří světelné podmínky, vlastnosti fotorezistu, aberace čočky litografického stroje, teplota po vypalování (PEB) atd. V posledním desetiletí bylo v literatuře mnoho zpráv o výzkumu faktorů chyb masky. Z těchto studií je vidět, že čím menší je prostorová perioda nebo čím menší je kontrast obrazu, tím větší je faktor chyby masky. U vzorů, které jsou mnohem větší než vlnová délka expozice, nebo v tzv. lineárním rozsahu, je chybový faktor masky obvykle velmi blízký 1. U vzorů, které jsou blízké nebo menší než vlnová délka, se koeficient chyby masky výrazně zvýší. . S výjimkou následujících speciálních případů však faktor chyby masky obecně není menší než 1:
(1) Liniová litografie využívající masku se střídavým fázovým posunem může produkovat chybový faktor masky výrazně menší než 1. Důvodem je skutečnost, že minimální intenzita světla v rozložení pole prostorového obrazu je způsobena hlavně fázovou mutací o 180 stupňů generovanou sousední fázovou zónou. . Změna šířky kovové čáry na masce při fázové mutaci má malý vliv na šířku čáry.
(2) Faktor chyby masky bude výrazně menší než 1 blízko malé kompenzační struktury při optické korekci efektu přiblížení. Malé změny hlavního vzoru totiž nedokáže zobrazovací systém s omezeným rozlišením způsobeným difrakcí citlivě identifikovat.
Obvykle je u prostorově rozšířených vzorů, jako jsou čáry nebo drážky a kontaktní otvory, faktor chyby masky roven nebo větší než 1. Protože význam faktoru chyby masky spočívá v jeho vztahu k šířce čáry a ceně masky, stává se velmi důležité je omezit na malý rozsah. Například u hradlové vrstvy s extrémně vysokými požadavky na jednotnost šířky čáry je obvykle požadováno, aby faktor chyby masky byl řízen pod 1,5 (pro 90nm a širší procesy).
Donedávna vyžadovalo získávání dat o faktorech chyb masky numerickou simulaci nebo experimentální měření. U numerické simulace vyžaduje dosažení určitého stupně přesnosti spoléhání se na zkušenosti s nastavováním parametrů simulace. Pokud jsou vyžadovány informace o rozložení chybových faktorů masky v celém prostoru parametrů litografie, bude použití takových metod trvat dlouho. Ve skutečnosti pro zobrazování hustých čar nebo drážek má faktor chyby masky teoreticky přibližné analytické vyjádření. Za zvláštních podmínek, kdy prostorová perioda p je menší než λ /NA a šířka čáry je rovna šířce drážky, za podmínek prstencového osvětlení lze analytický výraz zjednodušit a zapsat v následujícím tvaru, tj. ,

+, - jsou použitelné pro drážky a linie. Mezi nimi je σ parametr částečné koherence (0<σ <1), je faktor amplitudové propustnosti v zeslabené masce fázového posunu (např. pro 6% zeslabenou masku je 0.25 ), n je index lomu fotorezistu (obvykle mezi 1,7 a 1,8) a a je ekvivalentní délka difúze fotokyseliny pod prahovým modelem (v závislosti na různých technologických uzlech, obvykle od 5 do 10 nm pro 32 až 45 nm až 70 nm pro uzly 0,18 až 0,25 μm).
Pro masku s střídavým fázovým posunem (Alt-PSM) má MEF jednodušší výraz, jmenovitě

Mezi nimi prostorové období p<3λ / (2NA), CD refers to the line width on the silicon wafer, and δ refers to the line width on the mask. If we plot equation (7-21), we can get the result in Figure 7.23. It can be seen that MEF increases rapidly as the spatial period decreases, and increases as the photoacid diffusion length increases.

Pokud jsou známy všechny parametry kromě délky difúze fotokyseliny ve vzorci (7-21), difúzní délku fotokyseliny lze získat přizpůsobením experimentálních dat. Výsledky ukazují, že po 40 sekundách po vypálení je difúzní délka fotokyseliny určitého typu 193nm fotorezistu 27nm; po 60 sekundách následného vypalování je délka difuze 33 nm. A vzhledem k přesnosti dat je přesnost měření difúzní délky fotokyseliny ±2nm. To je řádově vyšší než přesnost předchozích metod měření, jak ukazuje obrázek 7.24. Faktor chyby masky lze také použít k výpočtu požadavků na šířku čáry masky pro jednotnost šířky čáry, stejně jako nastavení pravidel pro rozestupy dvourozměrné grafiky při korekci efektu optické blízkosti. Pro dvourozměrnou grafiku se zkrácenými konci čar, jak je znázorněno na obrázku 7.25, lze pomocí výpočtu jednoduché funkce bodového rozptylu a určitého stupně aproximace difúze fotokyseliny vytvořit téměř analytický vzorec pro efekt optické blízkosti na konci čáry. získal, tzn.


Kde PSF je funkce bodového rozptylu, dolní index „D“ představuje difúzi fotokyseliny, a představuje délku difúze fotokyseliny, n=1, 2 odpovídá koherentním a nekoherentním podmínkám osvětlení a

Jednotnost šířky čáry
Rovnoměrnost šířky čáry v polovodičových procesech se obecně dělí na: oblast čipu, oblast výstřelu, oblast destičky, oblast šarže a oblast šarže. Faktory, které ovlivňují jednotnost šířky čáry a obecná analýza dosahu dopadu, jsou uvedeny v tabulce 7.2. Z tabulky 7.2 můžeme zjistit, že:

1) Problémy způsobené litografickými stroji a procesními okny mají obecně široký dopad.
(2) Problémy způsobené chybami při výrobě masky nebo efekty optické blízkosti jsou obecně omezeny na oblast expozice.
(3) Problémy způsobené povlakem nebo substrátem jsou obecně omezeny na křemíkový plátek.
Zařízení CMOS obecně vyžadují jednotnost šířky čáry přibližně ±10% šířky čáry. U vrat je obecná přesnost ovládání ±7 %. Je tomu tak proto, že v procesech pod 0,18μm uzlem obecně dochází po litografii a před leptáním k procesu leptání šířky čáry „oříznutí“, což dále snižuje šířku čáry litografie na šířku čáry zařízení nebo blízko šířky čáry zařízení, což je obecně 70 % šířky čáry litografie. Protože kontrola šířky čáry zařízení je ±10 %, bude šířka čáry litografie ±7 %.
Existuje mnoho způsobů, jak zlepšit jednotnost šířky litografické čáry, jako je kompenzace distribuce expoziční energie v distribuci osvětlení litografického stroje na základě výsledků měření stejnoměrnosti expozice v exponované oblasti. Této kompenzace lze dosáhnout ve dvou úrovních. Může být kompenzován ve strojových konstantách, což platí pro všechny světelné podmínky, nebo může být kompenzován v podprogramu expozice (po určitém expozičním programu). Tímto způsobem může přesně cílit na určitou úroveň s přísnými požadavky na jednotnost. Lze ji také zlepšit analýzou hlavní příčiny nerovnoměrné šířky litografické čáry. Typickým problémem je například vliv výškového rozdílu způsobeného procesní strukturou na substrátu křemíkového plátku na rovnoměrnost šířky hradlové linie. Například lokální rovnoměrnost šířky čáry (Local CD Variation, LCDV) hradlové vrstvy diskutovaná v [6] se zhorší kvůli kolísání výšky substrátu. Toto kolísání je znázorněno na obrázku 7.28.

Změny šířky čáry způsobené výškovým rozdílem jsou znázorněny na obrázku 7.29 a obrázku 7.30. Je vidět, že jak se výškový rozdíl postupně zmenšuje, šířka čáry se postupně zmenšuje na stabilní hodnotu.


1. Zlepšení rovnoměrnosti šířky čáry v oblasti čipu nebo v oblasti grafiky
Protože existuje mnoho faktorů ovlivňujících tento rozsah, jsou diskutovány pouze některé hlavní metody.
(1) Vylepšete procesní okno a optimalizujte procesní okno.
Pro hustou grafiku lze pro zlepšení kontrastu i hloubky ostrosti použít podsvícení mimo osu a pro zlepšení kontrastu lze použít masky s fázovým posunem;
Pro izolovanou grafiku lze pro zlepšení hloubky ostrosti izolované grafiky použít subdifrakční rozptylové proužky (SRAF);
U poloizolované grafiky, to znamená, že prostorová perioda je menší než dvojnásobek minimální prostorové periody a o něco větší než minimální prostorová perioda, zde procesní okno dosáhne téměř obtížného stavu, známého také jako „zakázaný pitch“, jak je znázorněno na obrázku 7.31

Jak je vidět z obrázku 7.31, vzhledem k minimální prostorové periodě 310nm klesá šířka čáry ze 130nm na přibližně 90nm v blízkosti periody 500nm. To (zde není zobrazeno) také zahrnuje výrazný pokles kontrastu a hloubky ostrosti. Zákaz prostorové periody je způsoben potřebou udržovat pevnou minimální šířku čáry v litografii logických obvodů, což má za následek vážný nedostatek kontrastu při zobrazování nestejných rozestupů v různých prostorových periodách nebo sousedních vzorech. Je to způsobeno především osvětlením mimo osu, které omezuje polohustou grafiku. Mimoosé osvětlení má obvykle silnou pomoc pouze pro minimální prostorovou periodu, ale má určitý negativní dopad na tzv. "polohustou" grafiku při minimální prostorové periodě a 2násobku minimální prostorové periody. Aby se zlepšilo procesní okno během takzvaného zakázaného období, měl by být úhel mimo osu osvětlení mimo osu přiměřeně snížen, aby se dosáhlo vyvážené rovnoměrnosti šířky čáry.
(2) Zlepšení přesnosti a spolehlivosti optické korekce efektu přiblížení.
Základní proces optické korekce efektu přiblížení je: při sestavování modelu nejprve navrhněte nějakou kalibrační grafiku na testovací masce, jak je znázorněno na obrázku 7.32. Poté se exponováním křemíkového plátku získá velikost vzoru fotorezistu na křemíkovém plátku a poté se model zkalibruje (určí se relevantní parametry modelu) a současně se vypočítá korekční množství. Poté se na základě podobnosti mezi skutečným grafem a kalibračním grafem koriguje podle modelu.
Přesnost korekce efektu optické blízkosti závisí na následujících faktorech: přesnost měření dat šířky čáry křemíkového plátku, přesnost přizpůsobení modelu a racionalita a spolehlivost algoritmu korekce vzoru obvodu modelu, jako je metoda vzorkování (fragmentace), hustota vzorkovacího bodu Select, správná velikost kroku atd. Pro modely fotorezistu obecně existují jednoduché prahové modely včetně Gaussovy difuze (prahový model s gaussovskou difuzí) a modelů s proměnným prahem. První předpokládá, že fotorezist je spínač světla. Když intenzita světla dosáhne určitého prahu, rychlost rozpouštění fotorezistu ve vývojce se náhle změní. To druhé je způsobeno odchylkou prvního od experimentálních dat. Ten se domnívá, že fotorezist je komplexní systém a jeho reakční práh souvisí s maximální intenzitou světla a gradientem maximální intenzity světla (což způsobí směrovou difúzi fotosenzitivního činidla) a může jít o nelineární vztah. A ten může také popsat některé odchylky šířky leptací čáry na hustých až izolovaných vzorech. Tento druh modelu samozřejmě nemůže fyzicky ukázat fyzický obraz velmi jasně. Obecně lze říci, že fyzický obraz prahového modelu plus Gaussova difúze je velmi jasný a lidé jej více využívají, zejména při vývoji procesů a optimalizaci procesů. Pokud jde o korekci optického přiblížení, protože je nutné sestavit model s přesností na několik nanometrů ve velmi krátkém čase, přidání některých dalších parametrů, jejichž fyzikální význam nelze jasně vysvětlit, je nevyhnutelné a je to také dočasné opatření.
Samozřejmě, jak se proces fotolitografie neustále vyvíjí, model korekce fotolitografického efektu blízkosti se bude nadále vyvíjet a absorbovat parametry s fyzikálními významy. Chcete-li zvýšit přesnost modelu, můžete rozšířit reprezentativnost grafiky měření zvýšením počtu bodů měření (například 3 až 5krát), to znamená zlepšením grafiky kalibrace (měřidla), jak je znázorněno na obrázku 7.32. Stejná grafika návrhu obvodů je v Korelacích a podobnostech v geometrických tvarech. Během procesu montáže modelu se snažte použít fyzické parametry a odešlete zpět chyby lícování litografickému inženýrovi k analýze, aby se eliminovaly možné chyby. Optická korekce efektu blízkosti bude podrobněji probrána v jiné kapitole.

(3) Optimalizujte tloušťku antireflexní vrstvy.
V důsledku rozdílu v indexu lomu (hodnoty n a k) mezi fotorezistem a substrátem se část osvětlovacího světla bude odrážet zpět od rozhraní mezi fotorezistem a substrátem, což způsobí interferenci s dopadajícím zobrazovacím světlem. Pokud je toto rušení vážné, může dokonce vyvolat efekt stojaté vlny, jak je znázorněno na obrázku 7.33 (c). Obrázek 7.33 (c) ukazuje průřez i-line 365nm nebo 248nm fotorezistu. Protože vzdálenost mezi vrcholy ve stojaté vlně je polovina vlnové délky a index lomu n fotorezistu je obecně kolem 1,6 až 1,7, podle počtu vrcholů (~10), lze odvodit že tloušťka fotorezistu je asi 0,7 až 1,2μm. Tloušťka 193nm fotorezistu je obvykle menší než 300nm. K odstranění odraženého světla na spodní části fotorezistu se obecně používá spodní antireflexní vrstva (BARC), jak je znázorněno na obrázku 7.34 (a). Na obrázku 7.34 (a) je po přidání spodní antireflexní vrstvy přidáno rozhraní. Fáze odraženého světla mezi antireflexní vrstvou a substrátem lze upravit úpravou tloušťky antireflexní vrstvy tak, aby se vyrovnalo odražené světlo mezi fotorezistem a antireflexní vrstvou, čímž se eliminuje odražené světlo na spodní části fotorezistu. U antireflexní vrstvy, pokud má být dosaženo přísné antireflexe při tloušťce asi 1/4 vlnové délky, je potřeba přesně nastavit index lomu n antireflexní vrstvy tak, aby byl mezi nSubstráta nFotorezistsubstrátu, tj.


(4) Optimalizujte tloušťku a křivku výkyvu fotorezistu
I se spodní antireflexní vrstvou bude stále určité množství zbytkového světla odraženého od spodní části fotorezistu. Tato část světla bude interferovat s odraženým světlem z horní části fotorezistu, jak je znázorněno na obrázku 7.35 (a) a obrázku 7.35 (b). Jak se mění tloušťka fotorezistu, fáze "odraženého světla 0" a "odraženého světla 1" se periodicky mění, což způsobuje interferenci. Redistribuce energie interferencí způsobí, že se energie vstupující do fotorezistu bude periodicky měnit se změnou tloušťky fotorezistu, takže šířka čáry se bude periodicky měnit se změnou tloušťky fotorezistu, jak ukazuje obrázek 7.35 (b). Obecně existuje několik způsobů, jak vyřešit problém kolísání šířky čáry s tloušťkou fotorezistu:
Optimalizujte tloušťku a index lomu antireflexní vrstvy (vyberte vhodnou antireflexní vrstvu)
Vyberte dvě antireflexní vrstvy (obecně jedna z nich je anorganická antireflexní vrstva, jako je oxynitrid křemíku SiON)
Přidejte vrchní antireflexní vrstvu (Top ARC, TARC), abyste odstranili odražené světlo na horní straně fotorezistu
Přidání antireflexní vrstvy však proces zkomplikuje a prodraží. Když je procesní okno stále přijatelné, obvykle se vybere tloušťka s nejmenší šířkou čáry. Je to proto, že když se tloušťka fotorezistu posune, šířka čáry se zvětší, nikoli zmenšuje, takže procesní okno se ostře zmenší.

2. Další metody pro zlepšení jednotnosti šířky čáry
Zlepšete jednotnost osvětlení štěrbiny, aberace, ovládání ohniskové vzdálenosti a nivelace, přesnost synchronizace platformy a přesnost kontroly teploty litografického stroje; zlepšit jednotnost šířky čáry masky; zlepšit substrát a snížit vliv substrátu na litografii (včetně zvýšení hloubky ostrosti a zlepšení antireflexní vrstvy). Část 4.2 mezi nimi zmínila, že zvýšení jednotnosti vzoru návrhu vede ke zlepšení přesnosti vyrovnání a skutečnému zvýšení hloubky ostrosti. Drsnost okraje vzoru je obecně způsobena následujícími faktory:
(1) Vlastní drsnost fotorezistu: Vztahuje se k molekulové hmotnosti fotorezistu, distribuci velikosti molekulové hmotnosti a koncentraci generátoru fotokyseliny (PAG).
(2) Kontrast rychlosti rozpouštění fotorezistu se zvýšením intenzity světla: Čím strmější je změna rychlosti rozpouštění s intenzitou světla blízko prahové energie, tím menší je drsnost způsobená částečným vyvoláním.
(3) Citlivost fotorezistu: Čím méně se fotorezist spoléhá na vypalování po expozici (PEB), tím větší bude pravděpodobně drsnost šířky čáry. Vypalování po expozici může odstranit některé nerovnoměrnosti.
(4) Kontrast nebo energetický okraj fotolitografického obrazu: Čím větší je kontrast, tím užší je oblast, kde je okraj vzoru vyvinut, a tím nižší je drsnost. Obecně je vyjádřena vztahem mezi drsností šířky čáry a sklonem obrazového logu (ILS).
U chemicky zesílených fotorezistů každá molekula fotokyseliny generovaná fotochemickou reakcí podstoupí deprotekční katalytickou reakci v rozsahu difúzní délky s bodem generování jako středem kruhu a poloměrem jako poloměrem. Obecně lze říci, že pro 193nm fotorezisty je difúzní délka v rozsahu 5 až 30nm. Čím delší je difuzní délka, tím lepší je drsnost vzoru, když kontrast obrazu zůstává nezměněn. Avšak v blízkosti limitu rozlišení, například v blízkosti 45nm poloviční výšky, povede zvýšení difúzní délky ke snížení kontrastu prostorového obrazu a snížení kontrastu prostorového obrazu také povede ke zvýšení drsnosti vzoru.
Rychlost rozpouštění fotorezistu se obecně mění z velmi nízké úrovně na velmi vysokou úroveň krokovým způsobem, jak se mění intenzita světla. Pokud je tato stupňovitá změna strmější, zmenší se tzv. oblast "částečného rozvoje", to znamená přechodová oblast uprostřed skokové změny, čímž se sníží drsnost vzoru. Příliš velký kontrast rozpouštění ovlivní samozřejmě i hloubku ostrosti. U některých 248nm a 365nm fotorezistů může mírně menší vyvolávací kontrast do určité míry prodloužit hloubku ostrosti, jak ukazuje obrázek 7.36.

Čím vyšší je citlivost fotorezistu, tím kratší je délka difúze fotokyseliny (čím vyšší je věrnost leteckého snímku a vyšší rozlišení), protože takové fotorezisty jsou obecně méně závislé na postexpozičním vypalování, což může vést do určité míry drsnosti vzoru. Pokud se však současně zvýší koncentrace generátoru fotokyseliny, lze tuto situaci zlepšit. Zlepšení kontrastu obrazu fotorezistu může snížit drsnost vzoru, jak ukazuje obrázek 7.37.

Kulatost kontaktních otvorů a prokovů je podobná drsnosti vzoru. Souvisí také s difúzí fotokyseliny, koncentrací fotokyseliny, kontrastem prostorového obrazu a kontrastem vývoje fotorezistu. Nebudeme je zde rozebírat jeden po druhém.
Morfologie fotorezistu
Abnormality v morfologii fotorezistu zahrnují úhel naklonění boční stěny, stojatou vlnu, ztrátu tloušťky, spodní patku, spodní řez, T-horní, horní zaoblení, drsnost šířky čáry, poměr stran/vysypání vzoru, spodní zbytek atd. Probereme je jeden po druhém , jak je znázorněno na obrázku 7.38.

Úhel boční stěny: Obecně je tomu tak proto, že světlo vstupující do spodní části fotorezistu je slabší než světlo nahoře (kvůli absorpci světla fotorezistem). Řešením je obecně snížit absorpci světla fotorezistem a zároveň zvýšit citlivost fotorezistu na světlo. Toho lze dosáhnout zvýšením přídavku fotosenzitivních složek a zvýšením katalytického účinku fotokyselin při deprotekční reakci (difuzně-katalytická reakce). Úhel boční stěny bude mít určitý dopad na leptání a ve vážných případech se úhel boční stěny přenese na leptaný podkladový materiál.
Stojatá vlna: Efekt stojaté vlny lze efektivně vyřešit přidáním antireflexní vrstvy a vhodným zvýšením difúze fotosenzibilizátoru (např. zvýšením teploty nebo doby dopečení pro zvýšení difúze fotokyselin).
Ztráta tloušťky: Protože horní část fotorezistu přijímá nejsilnější světlo a horní část je vystavena nejvíce vývojce, tloušťka fotorezistu se po dokončení vyvolávání do určité míry ztratí.
Patka: Spodní patka je obecně způsobena acidobazickou nerovnováhou mezi fotorezistem a substrátem (jako je spodní antireflexní vrstva). Pokud je substrát relativně alkalický nebo hydrofilní, fotokyselina bude neutralizována nebo absorbována do substrátu, což způsobí, že reakce odstranění ochrany ve spodní části fotorezistu bude narušena. Řešením tohoto problému je obecně zvýšení kyselosti substrátu, zvýšení předexpoziční vypalovací teploty fotorezistu a antireflexní vrstvy, aby se omezila difúze fotokyseliny ve fotorezistu a do substrátu. Omezení difuze však ovlivní i další vlastnosti, jako je drsnost vzoru, hloubka ostrosti atd.
Podříznutí: Na rozdíl od spodního základu je podříznutí způsobeno vyšší kyselostí na dně fotorezistu a reakce odstranění ochrany na dně je vyšší než na jiných místech. Řešení je přesně opačné než výše uvedené.
T-topping: T-topping je způsoben alkalickými (zásaditými) složkami ve vzduchu v továrně, jako je amoniak, amoniak (amoniak) a aminové organické sloučeniny (amin), které pronikají do horní části fotorezistu a neutralizují část fotokyseliny, což má za následek větší lokální šířku čáry nahoře a ve vážných případech to způsobí adhezi čáry. Řešením je přísně kontrolovat obsah alkálií ve vzduchu v oblasti fotolitografie, obvykle méně než 20 ppb (částic na miliardu), a pokusit se zkrátit dobu od expozice do zpoždění po expozici.
Horní zaoblení: Obecně je intenzita světla ozářená na horní část fotorezistu relativně velká. Když není vyvolávací kontrast fotorezistu příliš vysoký, tato část zvýšeného světla povede ke zvýšené rychlosti rozpouštění, což způsobí zaoblení vrcholu.
Drsnost šířky čáry: Drsnost šířky čáry byla diskutována dříve.
Poměr stran/zhroucení vzoru: Poměr stran je diskutován, protože během procesu vyvíjení vývojka, deionizovaná voda atd. vytvoří boční napětí vytvořené povrchovým napětím ve vzoru fotorezistu po vyvolání, jak je znázorněno na obrázku 7.39. U hustých vzorů, protože napětí na obou stranách je zhruba stejné, není problém příliš velký. Pokud je však u vzoru na okraji hustého vzoru velký poměr stran, bude podléhat jednostrannému napětí. Ve spojení s narušením vysokorychlostní rotace během procesu vývoje se vzor může zhroutit. Experimenty ukazují, že poměr výšky k šířce nad 3:1 je obecně nebezpečnější.

Scumming: Důvodem scummingu je obecně to, že spodní fotorezist neabsorbuje dostatek světla, což má za následek částečné vyvolání. Aby se zlepšilo rozlišení fotorezistu, je třeba minimalizovat difúzní délku fotokyseliny a snížit rovnoměrnost prostorového vývoje způsobená difúzí fotokyseliny. Tímto způsobem se zvyšuje drsnost prostoru. Spodní pěnu lze obecně snížit optimalizací světelných podmínek, zkreslení šířky masky a teploty a času vypalování, aby se zlepšil kontrast prostorového obrazu a zvýšila se expozice na jednotku plochy.
Přesnost zarovnání a překrytí
Zarovnání se týká registrace mezi vrstvami. Obecně řečeno, přesnost překrytí mezi vrstvami musí být kolem 25 %~30 % kritické velikosti (minimální velikosti) křemíkového plátku. Zde probereme následující aspekty: proces překrývání, parametry a rovnice překrývání, značky překrývání, vybavení a technické problémy související s překrýváním a procesy, které ovlivňují přesnost překrývání.
Proces překrývání je rozdělen na výrobu zarovnávací značky první vrstvy (nebo přední vrstvy), zarovnání, řešení zarovnání, kompenzaci fotolitografického stroje, expozici, měření přesnosti překrytí po expozici a výpočet dalšího kola kompenzace zarovnání, jak je znázorněno na obrázku 7.40 . Účelem překrytí je maximalizovat překrytí souřadnic na křemíkové destičce s platformou křemíkové destičky (tj. souřadnice fotolitografického stroje). Pro lineární část existují čtyři parametry: translace (Tx, Ty), kolem svislé osy (Z), rotace (R) a zvětšení (M). Mezi systémem souřadnic křemíkového plátku lze vytvořit následující vztah (Xw, Yw) a souřadnicový systém fotolitografického stroje (XM, YM):
XM=TX+M[XW cos(R)-YW hřích (R)]


